БРАМЕК
Мы с вами уже
более 10 лет
Каталог
3D-панели
Панели на бумажной основе
Декоративные элементы ПВХ
Декоры угловые
Капители кронштейны
Элементы декора
Розетки
Заглушки для мебели
Заглушки самоклеящиеся
Каркасы и заготовки
Каркас для пуфика классика
Каркас для стула классика
Комплекты для диванов и кресел
Комплекты для кровати
Консоли
Ограничитель для сифона
Подстолье ABS пластик
Прикроватные тумбы
Рамы для зеркал
Столики и банкетки
Карнизы и короны
Карниз МДФ
Короны ABS
Клеи
AKFIX
Кромочные материалы
Кромка ПВХ
Мебельный профиль ПВХ
Кромка полотно для нарезки
Клей-расплав для кромкооблицовочных станков
Клей-расплав ЭВА
Мебельные опоры
Опоры для мебели ABS
Полоса металлическая
Декоративная металлическая полоса
Молдинг самоклеющийся
Молдинги
Молдинг ПВХ гибкий
Молдинг мебельный врезной
Наклейки для мебели
Переводной декор
Профиль ПВХ
Отделочный профиль ПВХ
Рекламный профиль ПВХ
Ручки для мебели
Ручка-профиль ПВХ GOpLAst
Акции
БЛОГ О ВАЖНОМ
Информация
Условия оплаты
Условия доставки
Гарантия и возврат
Как стать партнером
Антикоррупционная политика
Политика конфиденциальности
Компания
О компании
Команда
Реквизиты
Документы
Карьера
Партнеры
Контакты
+7 (495) 902-65-45
+7 (495) 902-65-45Москва
+7 (343) 295-73-04Екатеринбург
Заказать звонок
Задать вопрос
Войти
  • Корзина0
  • Отложенные0
  • Сравнение товаров0
info@bramek.ru
г. Подольск, проспект Юных Ленинцев д.47
  • Вконтакте
  • Telegram
  • YouTube
  • Одноклассники
  • Google Plus
  • Яндекс.Дзен
  • Pinterest
БРАМЕК
+7 (495) 902-65-45
+7 (495) 902-65-45Москва
+7 (343) 295-73-04Екатеринбург
Заказать звонок
Войти
Сравнение0
Отложенные 0
Корзина 0
Каталог
Акции
БЛОГ О ВАЖНОМ
Информация
Компания
Контакты
+  ЕЩЕ
    БРАМЕК
    Каталог
    Акции
    БЛОГ О ВАЖНОМ
    Информация
    Компания
    Контакты
    +  ЕЩЕ
      Сравнение0 Отложенные 0 Корзина 0
      БРАМЕК
      Сравнение0 Отложенные 0 Корзина 0
      Телефоны
      +7 (495) 902-65-45Москва
      +7 (343) 295-73-04Екатеринбург
      Заказать звонок
      • Каталог
        • Назад
        • Каталог
        • 3D-панели
          • Назад
          • 3D-панели
          • Панели на бумажной основе
        • Декоративные элементы ПВХ
          • Назад
          • Декоративные элементы ПВХ
          • Декоры угловые
          • Капители кронштейны
          • Элементы декора
          • Розетки
        • Заглушки для мебели
          • Назад
          • Заглушки для мебели
          • Заглушки самоклеящиеся
        • Каркасы и заготовки
          • Назад
          • Каркасы и заготовки
          • Каркас для пуфика классика
          • Каркас для стула классика
          • Комплекты для диванов и кресел
          • Комплекты для кровати
          • Консоли
          • Ограничитель для сифона
          • Подстолье ABS пластик
          • Прикроватные тумбы
          • Рамы для зеркал
          • Столики и банкетки
        • Карнизы и короны
          • Назад
          • Карнизы и короны
          • Карниз МДФ
          • Короны ABS
        • Клеи
          • Назад
          • Клеи
          • AKFIX
        • Кромочные материалы
          • Назад
          • Кромочные материалы
          • Кромка ПВХ
          • Мебельный профиль ПВХ
          • Кромка полотно для нарезки
        • Клей-расплав для кромкооблицовочных станков
          • Назад
          • Клей-расплав для кромкооблицовочных станков
          • Клей-расплав ЭВА
        • Мебельные опоры
          • Назад
          • Мебельные опоры
          • Опоры для мебели ABS
        • Полоса металлическая
          • Назад
          • Полоса металлическая
          • Декоративная металлическая полоса
          • Молдинг самоклеющийся
        • Молдинги
          • Назад
          • Молдинги
          • Молдинг ПВХ гибкий
          • Молдинг мебельный врезной
        • Наклейки для мебели
          • Назад
          • Наклейки для мебели
          • Переводной декор
        • Профиль ПВХ
          • Назад
          • Профиль ПВХ
          • Отделочный профиль ПВХ
          • Рекламный профиль ПВХ
        • Ручки для мебели
          • Назад
          • Ручки для мебели
          • Ручка-профиль ПВХ GOpLAst
      • Акции
      • БЛОГ О ВАЖНОМ
      • Информация
        • Назад
        • Информация
        • Условия оплаты
        • Условия доставки
        • Гарантия и возврат
        • Как стать партнером
        • Антикоррупционная политика
        • Политика конфиденциальности
      • Компания
        • Назад
        • Компания
        • О компании
        • Команда
        • Реквизиты
        • Документы
        • Карьера
        • Партнеры
      • Контакты
      • Личный кабинет
      • Корзина0
      • Отложенные0
      • Сравнение товаров0
      • +7 (495) 902-65-45Москва
        • Назад
        • Телефоны
        • +7 (495) 902-65-45Москва
        • +7 (343) 295-73-04Екатеринбург
        • Заказать звонок
      Контактная информация
      г. Подольск, проспект Юных Ленинцев д.47
      info@bramek.ru
      • Вконтакте
      • Telegram
      • YouTube
      • Одноклассники
      • Google Plus
      • Яндекс.Дзен
      • Pinterest

      Клей-расплав при кромкооблицовке: от чего зависит расход и как сэкономить без потери качества

      Клей-расплав — один из тех материалов в мебельном производстве, расход которого напрямую влияет на себестоимость готового изделия. При больших объемах производства даже разница в 0,5–1 г клея на погонный метр превращается в десятки и сотни килограммов материала в год.
      При этом экономия на клее — это не просто установка минимальной подачи. Слишком тонкий клеевой слой может привести к непроклею, отрыву кромки, видимому шву и увеличению количества брака.
      Поэтому правильный подход выглядит иначе: не уменьшать расход любой ценой, а настроить станок так, чтобы каждый грамм клея работал максимально эффективно.


      30 сентября 2026 16:00

      От чего зависит расход клея-расплава


      Расход клея при кромкооблицовке определяется сразу несколькими факторами:
      • типом клея — EVA, PUR и др.;
      • рецептурой и степенью наполнения;
      • вязкостью расплава;
      • температурой нанесения;
      • скоростью подачи детали;
      • шириной и толщиной кромки;
      • пористостью торца ЛДСП или МДФ;
      • состоянием клеевого вала;
      • настройкой дозирующего зазора;
      • усилием прижимных роликов;
      • температурой самой детали и помещения.
      Поэтому одинаковая цифра расхода для разных производств может дать совершенно разный результат.
      Например, производители EVA-клеев для кромкооблицовочных станков указывают нормы порядка 150–350 г/м² в зависимости от конкретной марки и технологии. Для отдельных составов рекомендуемый диапазон составляет 200–250 г/м², для более экономичных составов — 150–200 г/м².

      Как перевести г/м² в граммы на погонный метр:


      Для мебельного производства показатель г/м² не всегда удобен. Гораздо понятнее считать расход в граммах на погонный метр кромки.

      Формула простая:
      Расход, г/м = Расход, г/м² × ширина кромки, м

      Например, при расходе клея 200 г/м² и ширине кромки 19 мм:
      200 × 0,019 = 3,8 г/м

      То есть на один погонный метр кромки потребуется примерно 3,8 г клея.

       При расходе 250 г/м²:
      250 × 0,019 = 4,75 г/м

       А при 150 г/м²:
      150 × 0,019 = 2,85 г/м.

      Именно поэтому для типовой кромки шириной 19 мм можно ориентироваться примерно на 3–5 г/м для EVA, но фактическое значение должно определяться конкретным клеем, материалом и настройками станка. Для некоторых наполненных EVA-клеев производители и практические расчеты дают значения около 4,3–4,5 г/м. 
      калькулятор расхода клея.jpg

      Сколько клея нужно наносить на самом деле?


      Здесь важно разделить теоретический расход и фактический расход на производстве.
      Например, для EVA-клея производитель может рекомендовать:

      Параметр
      Ориентир
      Расход
      150–250 г/м²
      Кромка 19 мм
      2,85–4,75 г/м
      Температура нанесения
      примерно 180–200 °C*
      Толщина клеевого слоя
      около 0,1–0,2 мм
      Скорость подачи
      10–30 м/мин*

      *Точные параметры всегда зависят от конкретной марки клея и станка.
      Например, один из EVA-клеев для кромкооблицовки имеет рекомендуемый расход 150–200 г/м², температуру клеевого бака/вала 180–200 °C и минимальную скорость подачи 15 м/мин. 
      Другие составы рассчитаны на 200–250 г/м² при аналогичной температуре.
      Это хорошо показывает главное правило: универсальной нормы расхода для всех клеев не существует.

      Главный принцип экономии: правильная толщина клеевого слоя.


      Одна из распространенных ошибок — считать, что чем меньше клея, тем выгоднее производство.
      На практике слишком тонкий слой может не компенсировать неровности торца плиты.
      Если клея недостаточно:
      • появляются сухие участки;
      • ухудшается смачивание поверхности;
      • снижается адгезия;
      • увеличивается риск отрыва кромки;
      • становится заметна линия клеевого шва.
      С другой стороны, избыточный слой тоже является проблемой:
      • клей выдавливается за пределы кромки;
      • увеличивается загрязнение станка;
      • возрастает расход;
      • требуется дополнительная очистка;
      • возможно образование видимого клеевого шва.
      Для современных систем кромкооблицовки ориентировочная толщина клеевого слоя может находиться примерно в диапазоне 0,1–0,2 мм для EVA и 0,08–0,15 мм для PUR, однако эти значения необходимо сопоставлять с технической документацией конкретного клея.

      5 способов снизить расход клея-расплава
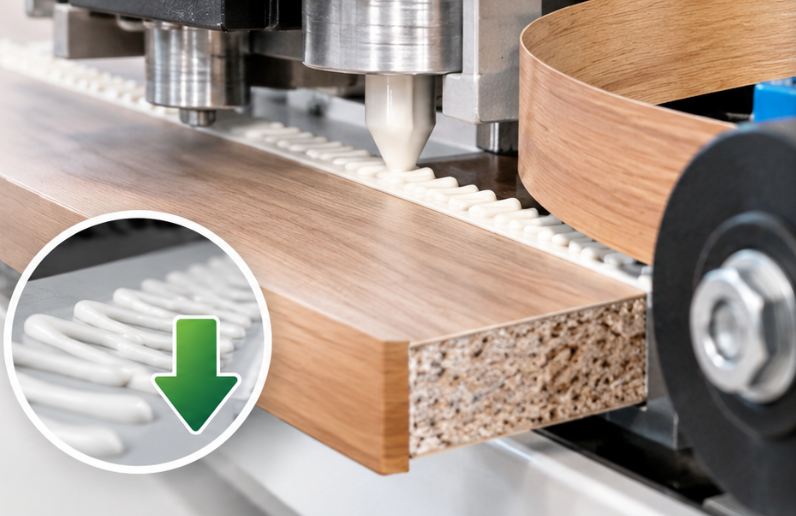
      5 способов снизить расход

      1. Настроить дозирующий вал


      Это один из наиболее важных параметров.
      Если зазор между клеевым валом и ответной поверхностью слишком большой, на торец наносится избыточное количество клея.
      Например:
      4,5 г/м → 3,8 г/м
      При длине кромкооблицовки 10 000 м это:
      45 кг → 38 кг
      Экономия — 7 кг клея на каждые 10 000 погонных метров.
      При этом нельзя снижать подачу до появления сухих участков. Контроль должен проводиться непосредственно на готовой детали.

      2. Не завышать температуру


      Более высокая температура делает расплав менее вязким и облегчает его нанесение. Но это не означает, что нужно постоянно работать на верхнем пределе.
      Для EVA многие составы работают примерно при 180–200 °C, однако конкретные рекомендации зависят от марки. Например, производители указывают диапазоны 180–200 °C для ряда EVA-клеев. (romabant.com)
      Слишком высокая температура может приводить к:
      • чрезмерному растеканию;
      • выдавливанию клея из шва;
      • изменению вязкости;
      • термической деградации клея при длительном пребывании в баке.
      Поэтому экономия начинается не с уменьшения подачи, а с правильной рабочей температуры.

      3. Учитывать скорость подачи


      При увеличении скорости станка количество клея, которое необходимо нанести за единицу времени, также меняется.
      Например, для некоторых EVA-клеев производители устанавливают минимальную скорость 10–15 м/мин, тогда как высокоскоростные составы могут работать на более высоких скоростях. (romabant.com)
      Поэтому нельзя переносить настройку клеевого вала с одного режима работы на другой без проверки.
      10 м/мин и 25 м/мин — это разные условия нанесения.

      4. Учитывать пористость торца плиты


      ЛДСП и МДФ по-разному взаимодействуют с клеем.
      Более пористый торец может поглощать больше клея. В этом случае попытка установить минимальную подачу приводит не к экономии, а к непроклею.
      Для плотного МДФ может потребоваться меньший слой, чем для более пористой древесно-стружечной плиты.
      Поэтому показатель расхода правильнее оценивать не только по типу клея, но и по конкретной паре «клей + плита + кромка».

      5. Контролировать расход не по баку, а в граммах на метр


      Самый надежный способ понять, сколько клея реально расходует станок, — провести контрольное измерение.
      Например:
      1. Взвесить определенное количество клея.
      2. Обработать известную длину кромки.
      3. Снова взвесить остаток.
      4. Разделить израсходованный вес на длину обработанной кромки.
      Формула:
      Фактический расход = израсходованный клей, г / обработанная длина, м
      Например:
      До работы: 5 000 гПосле работы: 4 650 гОбработано: 100 м
      Расход:
      350 / 100 = 3,5 г/м
      Получаем фактический расход 3,5 г на погонный метр.
      Это намного информативнее, чем просто смотреть на положение регулировочного винта клеевого вала.

      Сколько можно сэкономить?


      Рассмотрим условное производство с объемом кромкооблицовки 100 000 погонных метров в месяц.

      Вариант 1 — расход 4,5 г/м


      100 000 × 4,5 = 450 кг клея

      Вариант 2 — расход 4,0 г/м


      100 000 × 4,0 = 400 кг

      Экономия:


      50 кг клея в месяц.
      За год:
      600 кг клея.
      А если производство перерабатывает 500 000 м кромки в месяц, разница между 4,5 и 4,0 г/м составит уже:
      250 кг клея в месяцили 3 тонны в год.
      Именно поэтому даже небольшая корректировка расхода на один погонный метр становится существенной при промышленном объеме производства.

      EVA или PUR: какой клей расходуется экономичнее?


      Если сравнивать расход непосредственно в граммах, PUR часто позволяет сформировать более тонкий клеевой слой.
      Для некоторых применений в отраслевых источниках приводится ориентир около 2,2–2,4 г/м для PUR при кромке 19 мм против примерно 4,3–4,5 г/м для наполненного EVA. (mebelshik.biz)
      Однако сравнивать клеи исключительно по граммам неправильно.
      PUR обычно дороже EVA за килограмм, а технология его применения требует более строгого контроля оборудования и процесса. Поэтому правильный показатель для производства — не просто:
      «сколько граммов клея расходуется?»
      а:
      «сколько рублей стоит качественное приклеивание одного погонного метра кромки?»

      Как считать реальную стоимость приклеивания


      Формула:
      Стоимость 1 м = расход клея, кг/м × цена 1 кг клея
      Например, если:
      • расход — 4 г/м;
      • цена клея — 300 руб./кг,
      то:
      4 г = 0,004 кг
      0,004 × 300 = 1,20 руб./м
      При 100 000 м:
      100 000 × 1,20 = 120 000 руб.
      Если после оптимизации расход снизился до 3,5 г/м:
      0,0035 × 300 = 1,05 руб./м
      За 100 000 м:
      105 000 руб.
      Экономия — 15 000 рублей на каждые 100 000 погонных метров.

      Оптимальный расход — не минимальный, а стабильный


      Главная задача технолога — найти точку оптимального расхода.
      Например:
      5,0 г/м — слишком большой расход, заметный клеевой шов.
      4,5 г/м — надежное склеивание, но есть запас для оптимизации.
      4,0 г/м — стабильное соединение и хорошая экономика.
      3,5 г/м — отличный результат, если отсутствуют сухие участки и кромка надежно держится.
      3,0 г/м — возможно, уже недостаточно для конкретной плиты или кромки.
      Поэтому снижение расхода с 4,5 до 4,0 г/м может быть эффективной оптимизацией, а снижение до 3,0 г/м — причиной роста брака.

      Чек-лист оптимальной настройки


      Перед запуском серийного производства стоит проверить:

      Параметр
      Ориентир
      Расход EVA
      примерно 150–250 г/м², в зависимости от марки
      Кромка 19 мм
      примерно 2,85–4,75 г/м
      Толщина клеевого слоя EVA
      около 0,1–0,2 мм
      Температура EVA
      часто 180–200 °C
      Скорость подачи
      примерно 10–30 м/мин, в зависимости от клея
      Давление прижимного ролика
      ориентировочно 0,3–0,5 МПа
      Контроль расхода
      г/м
      Контроль качества
      визуальный осмотр + проверка прочности отрыва

      Параметры в таблице — ориентиры, а не универсальная инструкция: технический паспорт конкретного клея имеет приоритет. Производители действительно задают разные диапазоны расхода, температуры и скорости для разных составов. (Kiilto)

      Экономичный расход клея-расплава — это результат правильной настройки всей системы, а не просто уменьшения подачи клея.

      Чтобы получить максимальную экономическую эффективность, необходимо одновременно учитывать:
      тип клея → материал плиты → тип и толщину кромки → температуру → скорость подачи → толщину клеевого слоя → давление прижима → фактический расход в г/м.
      Для производства особенно полезно установить собственную нормативную величину — например, 4,0 г/м для конкретной комбинации EVA + ЛДСП + ПВХ-кромка 19 мм — и регулярно контролировать отклонение от нее.
      Такой подход позволяет превратить клей-расплав из «расходного материала, который просто заливают в станок», в управляемый элемент себестоимости производства.

        Важно: цифры расхода в статье приведены как технологические ориентиры по опубликованным данным производителей и отраслевых источников; для конкретного клея необходимо использовать его актуальный TDS и провести тестовую настройку на вашем станке.

      Выбирайте надежный и экономичный клей-расплав BRAMEK прямо сейчас. 
      Товары
      Все 6
      Клей-расплав ЭВА 6
      Назад к списку

      • поиск
      • 3D панели на бумажной основе 16
      • Анализ цен и обзор событий мебельного рынка 39
      • Видео обзоры продукции 45
      • Декорирование и реставрация. Советы. Рекомендации 2
      • Интересные новости 97
      • Кант ПВХ: интересные факты 14
      • Клей для кромкооблицовочных станков. Советы. Рекомендации. 12
      • Кромки ПВХ: секреты кромкооблицовки 72
      • На заметку: мебельщику, технологу, дизайнеру, предпринимателю: 71
      • Наклейки для мебели: имитация инкрустации и росписи 2
      • О декоративных элементах ПВХ: советы по применению и обработке 41
      • Ручка профиль пластиковая GOpLAst 6
      • Спец оценки условий труда 1
      • DIY. Сделай сам: Советы новичкам по созданию, сборке и реставрации мебели 6
      Теги
      SY 22001 SY 33012 SY 44018 банкетка в классическом стиле виды креплений декор двери декор для кухонной мебели декор для мебельного фасада декор для фасадов декоративная композиция декоративная мебель декорирование золотом журнальный столик журнальный столик своими руками золочение золочение декора изголовье для кровати изголовье кровати своими руками из пластиковых рам как красить мебельные опоры как покрасить пвх как покрасить пластик как сделать банкетку как сделать банкетку своими руками как сделать диван как сделать диван своими руками как сделать кресло как сделать мебель своими руками как сделать стул как сделать стул своими руками как сделать тумбу под раковину как сделать тумбу под раковину в ванную как сделать тумбу под раковину своими руками как украсить дверь в комнате как украсить дверь шкафа как украсить шкаф Калькулятор расчета стоимости кромки в нарезку каретки для диванов клей для декора клей для пвх клей для пластика комплект для кровати своими руками консоль консоль с зеркалом консоль с зеркалом в прихожую Контроль цвета кромка ПВХ краска для мебельного декора краска мебели своими руками кромка 04 мм кромка 08 мм кромка для дверей кромка пвх 42 мм мебель под старину мебель своими руками мебель своими руками в домашних условиях мебельные ножки и опоры мебельные опоры монтаж ручки GOLA нанесение потали ножки для стола ножки стола опоры для ножек опоры для стола опоры стола оформление дверного проема патина патинирование своими руками подстолье позолота мебели покраска декоративных элементов покраска стула Полоса металлическая поталь примеры работ производство фасадов пуфик в спальню пуфик для гостиной пуфик своими руками рекомендации по покраске розетки на фасаде ручка профиль ПВХ сборка банкетки сборка журнального столика сборка консоли сборка прикроватной тумбы сборка пуфика сборка стула сборка туалетного столика сборка тумбы спинка кровати срез цен на кромку стеклянная столешница стол своими руками схема сборки Таблица соответствия декоров туалетный столик туалетный столик своими руками тумбочка своими руками эмаль для пвх эмаль для пластика
      Будьте в курсе наших акций и новостей
      Подписаться
      Статьи
      15 августа 2024
      Ручка-профиль Gola - аналог из пластика
      13 июня 2022
      Плинтус ПВХ 58 мм особенности использования
      Мебель без ручек: решения для людей, которые ценят свое время
      Каталог
      Акции
      Блог
      Компания
      О компании
      Команда
      Реквизиты
      Документы
      Карьера
      Партнеры
      Информация
      Условия оплаты
      Условия доставки
      Гарантия и возврат
      Как стать партнером
      Антикоррупционная политика
      Политика конфиденциальности
      Контакты
      Магазины
      Подписаться на рассылку
      +7 (495) 902-65-45
      +7 (495) 902-65-45Москва
      +7 (343) 295-73-04Екатеринбург
      info@bramek.ru
      г. Подольск, проспект Юных Ленинцев д.47
      • Вконтакте
      • Telegram
      • YouTube
      • Одноклассники
      • Google Plus
      • Яндекс.Дзен
      • Pinterest
      © 2014-2026, ООО "Брамек". Все права защищены
      Разработка сайта