
Радиус без проблем: секреты обработки криволинейных деталей на ручных станках
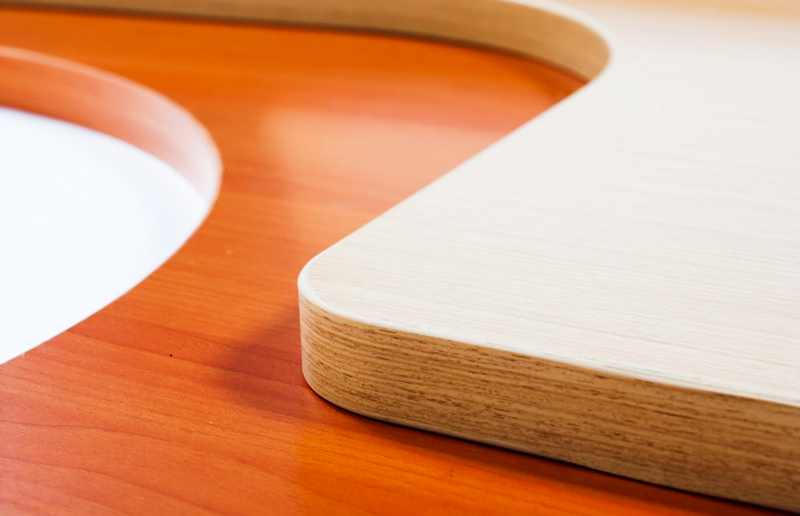
Изготовление радиусных элементов — столов с округлыми столешницами, волнообразных ресепшенов, радиусных шкафов-купе или фигурных полок — всегда считалось маркером высокого мастерства. Именно такие изделия привлекают клиентов, готовых платить за индивидуальный дизайн. Однако если наклеить кромку на прямой торец ЛДСП можно даже с помощью простейших приспособлений, то криволинейные детали часто превращаются в кошмар для мебельного мастера. Кромка отходит на внутренних радиусах, пузырится на внешних, ломается, а клей остывает раньше, чем деталь проходит прижимной валик.
Большие фабрики решают эту проблему покупкой обрабатывающих центров с ЧПУ стоимостью в миллионы рублей. В условиях небольшой мастерской главным и самым эффективным оружием против сложных форм становится ручной кромкооблицовочный станок. Обладая мобильностью и гибкостью, он позволяет закатывать практически любые радиусы. Но покупка станка — это лишь половина дела. Чтобы добиться безупречного фабричного качества без брака и сколов, необходимо знать профессиональные секреты и тонкости технологии.
Более подробно о ручном кромкооблицовочном станке, его особенностях и критериях выбора вы можете узнать в статье блога на нашем сайте.
Главный вызов: физика процесса
Почему криволинейная облицовка дается сложнее? Все дело в геометрии и поведении материалов.
- При прохождении внешнего (выпуклого) радиуса кромочный материал растягивается. Если натяжение слишком сильное или клей недостаточно прогрет, кромка стремится распрямиться и отрывает клеевой слой от торца детали.
- На внутреннем (вогнутом) радиусе ситуация противоположная: материал сжимается. Избыток длины заставляет кромку идти волной («горбиться»), образуя пустоты и непроклеенные участки, куда позже обязательно попадет влага.
Таким образом мастеру приходится одновременно контролировать три ключевых параметра: температуру, скорость подачи и силу прижима.
Секрет 1: Правильный подбор и подготовка кромки
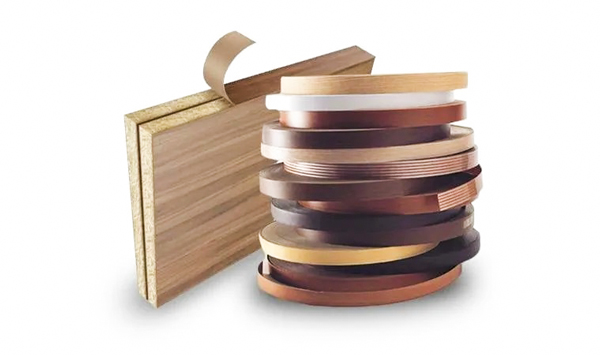
Далеко не каждая кромка одинаково хорошо ложится на сложные формы. Толщина имеет значение. На закруглениях малого радиуса (менее 50 мм) работать с кромкой толщиной 2 мм крайне сложно — она слишком жесткая. Если дизайн-проект требует именно толстую кромку, перед работой ее необходимо деликатно прогреть строительным феном (на минимальной температуре), чтобы придать ей пластичность. Если же строгих требований нет, для крутых радиусов лучше выбрать материал толщиной 1–1.5 мм.
Выбрать и купить кромку ПВХ вы можете в каталоге на нашем сайте.
Секрет 2: Режим «Стационар» против «На весу»
Ручной кромочник уникален тем, что может работать в двух режимах. Но для криволинейных деталей выбор режима критичен:
-
Крупные детали (столешницы, боковины шкафов). Их облицовывают на весу, перемещая станок вокруг жестко зафиксированной заготовки. Главная хитрость здесь — обеспечить свободный доступ к детали со всех сторон. Шнур питания и вакуумные шланги не должны цепляться за углы в самый ответственный момент.
-
Мелкие и средние детали (фасады, полки). Их гораздо удобнее обрабатывать, зафиксировав станок в специальном столе-стенде (в перевернутом положении). В этом случае вы подаете деталь руками, точно контролируя точку контакта с прижимным валиком. Для плавного скольжения тяжелых деталей поверхность стола стоит обработать силиконовой смазкой или использовать специальные пластиковые накладки, чтобы не поцарапать пласть ЛДСП.
Секрет 3: Управление скоростью и температурой
Это «золотое сечение» кромкооблицовки. При работе на прямых участках вы можете выставить скорость подачи на 4–5 метров в минуту. Но как только станок заходит на радиус, скорость необходимо снижать.
- На внутренних радиусах замедление подачи дает вам время аккуратно «вдавить» кромку вглубь закругления, избегая образования складок.
- На внешних радиусах низкая скорость позволяет клею-расплаву глубже проникнуть в структуру ДСП до того, как кромка начнет испытывать натяжение на изгиб.
Важно: Снижая скорость, следите за температурой клея. Если станок движется медленно, клей в ванне и на валике дольше находится под воздействием ТЭНов. Если температура выставлена на верхнем пределе (например, 200 °C), клей может начать подгорать или становиться слишком жидким, что ухудшит адгезию. Для радиусов рекомендуется снижать рабочую температуру на 5–10 градусов от стандартной или использовать специальные среднетемпературные клеи.
Секрет 4: Техника прохождения «крутых» углов
Самая частая ошибка новичков — попытка пройти внутренний радиус простым равномерным движением. В итоге валик прижимает только края, а в самой глубокой точке образуется пустота.
Правильная техника выглядит так: при подходе к пиковой точке вогнутого радиуса мастер должен слегка довернуть станок внутрь траектории, прикладывая основное усилие строго по центру ведущего ролика. При этом скорость подачи уменьшается практически до минимума (1-1.5 м/мин). Как только критическая точка пройдена, станок плавно возвращается на исходную траекторию.
Чтобы ведущий ролик ручного станка мог физически зайти в крутой внутренний радиус, его диаметр должен быть меньше самого радиуса детали. Перед проектированием мебели всегда проверяйте, сможет ли ваш станок технически обработать задуманный изгиб. Стандартный минимальный внутренний радиус для большинства ручных моделей составляет 30–40 мм.
Секрет 5: Идеальный стык
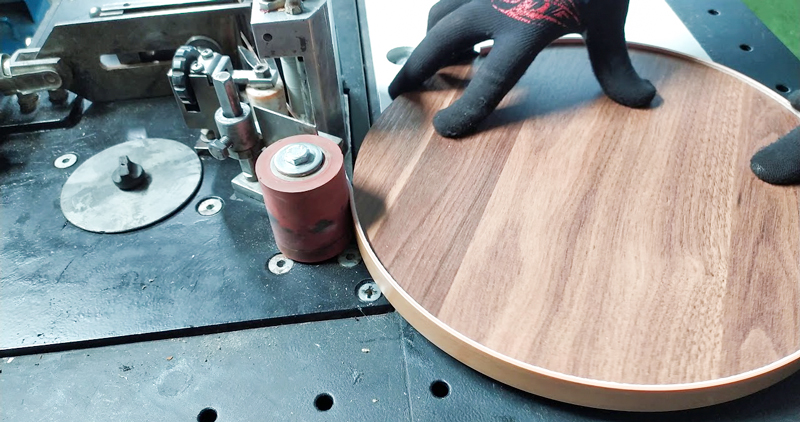
Если вы закатываете замкнутый контур (например, круглую или овальную столешницу), перед вами встает сложнейшая задача — сделать невидимый стык кромки. Сделать это «на глаз» обычным ножом невозможно.
Для идеального замыкания контура используется следующая методика:
-
Начните наклеивание кромки с самого незаметного участка детали.
-
Оставьте стартовый «хвост» длиной около 5–10 см неприклеенным.
-
Обойдите деталь по кругу, остановив станок за 10–15 см до точки старта.
-
Прогладьте незакатанные участки, наложите финишный конец кромки на стартовый внахлест.
-
С помощью специального подрезателя стыка (или острого финишного ножа по разметке) прорежьте оба слоя кромки одновременно.
-
Удалите излишки, нанесите немного клея вручную (или активируйте строительным феном) и плотно прижмите место стыка деревянным притирочным бруском. После полировки такой шов будет абсолютно монолитным.
Финишная обработка: залог фабричного вида
Даже идеально приклеенная на радиусе кромка потеряет вид, если ее неправильно обработать. Ручной кромочный фрезер (триммер) при снятии свесов на криволинейных деталях ведет себя коварно. Из-за изменения угла наклона фрезера относительно кривой линии нож может «зарезаться» в пласть ЛДСП или, наоборот, оставить недорез.
Для радиусных деталей используйте фрезер с круглой опорной базой или специальной угловой насадкой, которая всегда сохраняет перпендикулярность к точке фрезерования. Вести фрезер нужно плавно, без рывков и остановок. В местах остановок фреза мгновенно оставляет оплавленные следы на пластике, которые потом крайне тяжело удалить шлифованием.
Завершает процесс обработка радиусной циклей. Она снимает тончайшую микростружку, убирая кинематическую волну от фрезы, и сглаживает клеевой шов. Напоследок пройдитесь по кромке войлочным кругом или специализированной полировочной салфеткой — это вернет пластику заводской блеск и уберет белесый налет на изгибах.
Заключение
Освоение криволинейной облицовки на ручном станке требует терпения и практики. Не стоит тренироваться на чистовых деталях дорогого заказа. Возьмите обрезки ЛДСП, выпилите на них тестовые «волны» с разными радиусами и поэкспериментируйте с настройками вашего инструмента.
Поняв, как ведут себя клей и пластик при изменении скорости и температуры, вы перестанете бояться сложных форм. Ручной станок в умелых руках превратит вашу мастерскую в гибкое производство, способное воплотить в жизнь любую дизайнерскую фантазию с бескомпромиссным фабричным качеством.
